


Importance des travaux de soudure
Les récipients sous pression présentent un risque d'explosion et, en cas d'explosion, elle sera catastrophique. Il s'avère que la plupart des fuites et des explosions de récipients sous pression proviennent de la rupture des joints soudés. Par conséquent, la qualité du soudage est la clé pour garantir la sécurité et la fiabilité des récipients sous pression.

Exigences en matière de soudage
Les exigences de soudage pour les récipients sous pression en acier inoxydable sont les suivantes :
1. La surface de la rainure du joint soudé doit être construite par des méthodes mécaniques.
2. Les matériaux de soudage doivent être déshydrogénés et strictement nettoyés.
3. L'opérateur qui effectue le couplage des joints de soudure doit porter des gants propres et ne doit pas toucher la rainure et ses environs des deux côtés.
4. Le soudage doit être effectué immédiatement après la fin du nettoyage du groupe soudé.
5. La pureté de l'argon et de l'hélium pour le soudage ne doit pas être inférieure à 99,99 % et le point de rosée ne doit pas être supérieur à moins 50 degrés.
6. Avant le soudage des matériaux en titane, un nettoyage mécanique rigoureux et un traitement de dégraissage doivent être effectués sur la rainure et dans un rayon de 25 mm des deux côtés. Des mesures doivent être prises pour éviter la contamination de la rainure pendant le processus de soudage.
7. Des mesures efficaces doivent être prises pour éviter la dissolution mutuelle de l'acier et du titane pendant le soudage. Lorsque le dessin l'exige, un essai de pollution par le fer doit être effectué.
8. Pendant le processus de soudage, la couleur de la surface de la couche de soudure doit être vérifiée après chaque soudage. La couleur de la surface du cordon de soudure et de la zone affectée par la chaleur est blanc argenté ou jaune doré. Si la couleur de la surface n'est pas conforme, tout doit être enlevé puis ressoudé. Le contrôle de la couleur de la surface doit se référer aux dispositions des normes pertinentes.
9. Il faut utiliser un soudage à l'arc double face sous gaz inerte ou un soudage plasma. La connexion entre le tube en titane et la plaque tubulaire doit être soudée par soudage de force ou par soudage post-expansion.
10. La surface du cordon de soudure après le soudage ne doit pas présenter de défauts tels que des contre-dépouilles, des pores, des cratères d'arc et des fissures.
Remarques finales
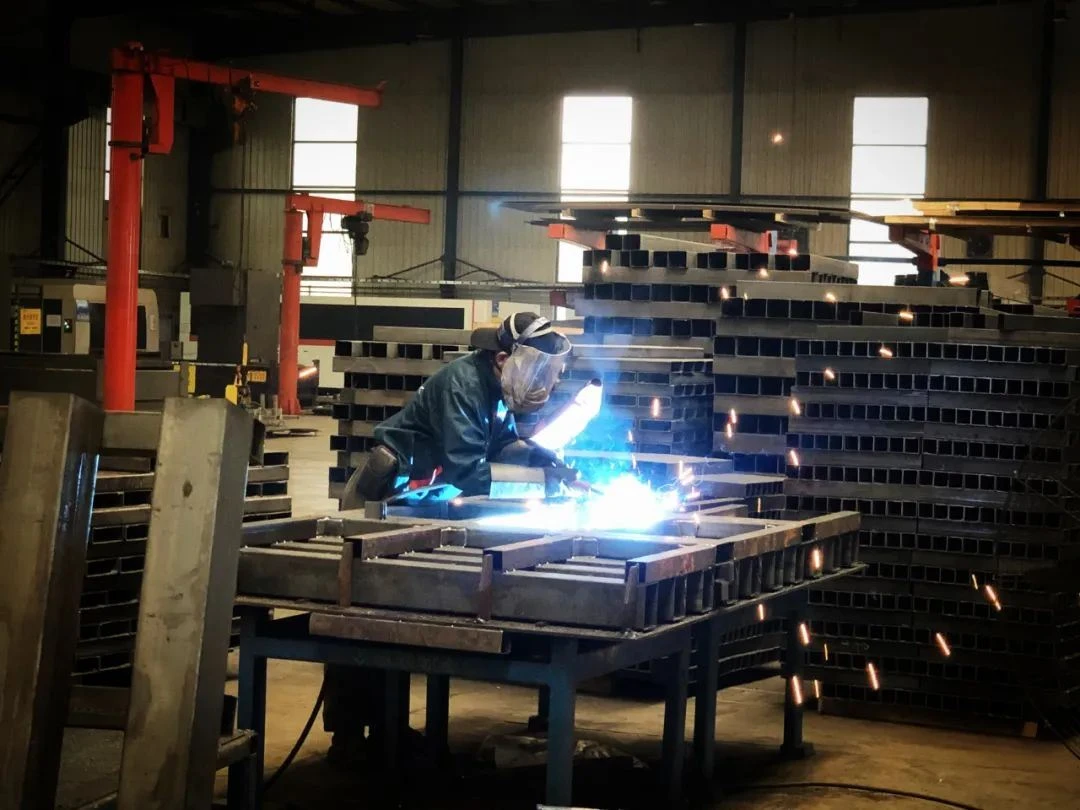
Bien qu'il soit impossible de déterminer combien de fois un soudeur « tache » un cordon de soudure ou un récipient, il est certain que la qualité de la soudure est indissociable des « taches » du soudeur. La qualité de la soudure est plus importante que le mont Tai, ce n'est pas alarmiste, quelle que soit la qualité d'une entreprise, elle sera détruite par une crise. Par conséquent, en tant que soudeur à l'arc tungstène-argon, vous devez non seulement avoir des compétences opérationnelles, mais également avoir une conscience de la qualité et un sens des responsabilités pour assurer la qualité de la soudure, assurer la sécurité des récipients sous pression et être responsable de vous-même, de l'entreprise et de la société.


