

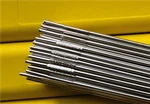


Fil de soudage en alliage de nickel ERNiCr-3
ERNiCr-3 est un métal d'apport nickel-chrome conçu pour le soudage GTAW (TIG) et GMAW (MIG) de l'Inconel 600, de l'Inconel 601, de l'Incoloy 800 et des joints métalliques différents. Avec une teneur minimale de 67 % en nickel et des ajouts de niobium précisément contrôlés, ce fil offre une résistance exceptionnelle à la fissuration à chaud, à l'oxydation et à l'attaque corrosive sur une large plage de températures.


Qu'est-ce que le fil de soudage ERNiCr-3 ?
ERNiCr-3 (également connu commercialement sous le nom d'Inconel Filler Metal 82) est un fil nu solide classé sous AWS A5.14. Il s'agit du métal d'apport standard de l'industrie pour l'assemblage et le recouvrement des alliages nickel-chrome dans des environnements où les températures élevées, les cycles thermiques et l'exposition chimique exigent la plus haute intégrité de soudure.
L'ajout contrôlé de niobium et de tantale (2,0 à 3,0 %) offre une excellente résistance à la fissuration par solidification, tandis que la teneur élevée en chrome (18 à 22 %) garantit une résistance soutenue à l'oxydation en service. ERNiCr-3 produit des soudures lisses, à faibles-éclaboussures, avec un excellent assemblage-et un nettoyage post-soudage minimal-- réduisant ainsi le temps de fabrication et les coûts de reprise.
Pourquoi choisir le fil d'apport ERNiCr-3
Dans les environnements thermiques et chimiques difficiles, l'ERNiCr-3 surpasse les fils de soudage en alliage de nickel à usage général. C'est précisément pourquoi les ingénieurs précisent son utilisation.
Chaud-Résistant aux fissures
L'ajout contrôlé de Nb+Ta peut supprimer les fissures de solidification lors du soudage multi-passes et passes de racine-, même dans les joints fortement contraints.
Performances à haute-température
Le revêtement de soudure conserve sa résistance et résiste à l'oxydation à des températures de fonctionnement continues allant jusqu'à 1 150 degrés (2 100 degrés F).
Large résistance à la corrosion
Dans divers environnements de traitement, il est capable de résister aux acides réducteurs et oxydants, à la fissuration par corrosion sous contrainte de chlorure (SCC), à la sulfuration et à la carburation.
Assemblage de métaux différents
Les alliages de nickel peuvent être assemblés avec de l'acier au carbone, de l'acier inoxydable (304/316/321) et d'autres alliages, et dans la plupart des spécifications, le traitement thermique post-soudage (PWHT) n'est pas obligatoire.
Excellente soudabilité
L'arc est stable et silencieux, avec un minimum d'éclaboussures. Le profil du cordon de soudure va de plat à légèrement convexe, permettant la production de soudures soignées et de haute qualité-qui répondent aux exigences du code dans toutes les positions.
Conformité totale au code
Conforme aux normes AWS A5.14, ASME SFA-5.14 et EN ISO 18274 et convient aux applications marines.
Composition chimique ERNiCr-3
Conforme à AWS A5.14 / ASME SFA-5.14. Les valeurs représentent les limites de spécification ; les valeurs typiques se situent au milieu de chaque plage.
| Élément | Ni | Cr | Nb+Ta | Fe | Mn | Ti | Si | C | Cu | S | P |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Minimum | 67.0 | 18.0 | 2.0 | - | - | - | - | - | - | - | - |
| Maximum | Bal. | 22.0 | 3.0 | 5.0 | 3.0 | 0.75 | 0.50 | 0.10 | 0.50 | 0.015 | 0.03 |
| Typique | 72.0 | 20.0 | 2.5 | 1.0 | 2.8 | 0.35 | 0.10 | 0.04 | 0.05 | 0.003 | 0.008 |
Propriétés mécaniques typiques
| Propriété | Valeur (impériale) | Valeur (métrique) | Standard |
|---|---|---|---|
| Résistance à la traction ultime | 80 ksi | 550 MPa | AWS B4.0 |
| Limite d'élasticité de 0,2 % | 55 ksi | 380 MPa | AWS B4.0 |
| Allongement (jauge 2″) | 35% | AWS B4.0 | |
| Réduction de la superficie | 45% | AWS B4.0 | |
| Dureté | ~85 HRB | - | |
| Charpy V-Encoche (RT) | Supérieur ou égal à 80 J (59 pi-lbs) | ASTM E23 | |
Où le fil ERNiCr-3 est spécifié
Le fil d'apport en alliage de nickel ERNiCr-3 est fiable dans les industries lourdes où la défaillance des soudures entraîne des conséquences importantes en matière de sécurité et d'économie.
-
Pétrole, Gaz et Pétrochimie
Pigtails de reformeur, tubes de four, échangeurs de chaleur et composants internes de réacteur fonctionnant sous -sulfuration et carburation à haute température.
-
Production d'énergie
Tubes de surchauffeur/réchauffeur, collecteurs de chaudière et canalisations de vapeur pour combustibles fossiles-, cycle combiné-et déchets-vers-centrales énergétiques.
-
Énergie nucléaire
Tuyauterie du circuit primaire, générateurs de vapeur, buses de pressurisation et fixations structurelles dans les systèmes de réacteurs PWR et BWR.
-
Aérospatiale et défense
Les chemises de combustion des moteurs à réaction, les ensembles de post-combustion, les conduits d'échappement et les carters de moteurs de missiles sont exposés à des cycles thermiques extrêmes.
-
Traitement chimique
Récipients sous pression, colonnes et systèmes de tuyauterie manipulant de l'acide nitrique, de la soude caustique et des environnements acides mixtes.
-
Superposition de soudure/revêtement
Revêtement en Ni-Cr résistant à la corrosion-sur des substrats en carbone et en acier-faiblement allié dans les raffineries, les pâtes et papiers et les équipements marins.
Paramètres de soudage recommandés pour ERNiCr-3
Paramètres de départ pour la position plate/horizontale. Ajustez les passes verticales-vers le haut, les frais généraux et la racine selon vos besoins.
| Processus | Diamètre du fil. | Courant (A) | Tension (V) | Polarité | Gaz de protection | Débit de gaz |
|---|---|---|---|---|---|---|
| GTAW | 1/16″ (1,6 mm) | 60 – 110 | 12 – 15 | DCEN | 100 % Ar | 20-30 PCH |
| GTAW | 3/32″ (2,4 mm) | 100 – 160 | 12 – 16 | DCEN | 100 % Ar | 20-30 PCH |
| GTAW | 1/8″ (3,2 mm) | 140 – 210 | 13 – 17 | DCEN | 100 % Ar | 25-35 PCH |
| GMAW | 0,035″ (0,9 mm) | 120 – 200 | 22 – 28 | DCEP | Ar+ 1-2 % CO₂ | 35-45 PCH |
| GMAW | 0,045″ (1,14 mm) | 160 – 280 | 24 – 30 | DCEP | Ar+ 1-2 % CO₂ | 35 à 50 cfh |
Remarques :Le préchauffage n'est pas requis pour la plupart des alliages de nickel. Maintenir la température entre les passes inférieure ou égale à 150 degrés (300 degrés F). Utilisez la purge arrière à l'argon pour les passes racine. Nettoyer chaque passage avec une brosse en acier inoxydable avant les passages suivants.
FAQ
Q : À quoi sert le fil de soudage ERNiCr-3 ?
R : ERNiCr-3 est utilisé pour le soudage GTAW et GMAW des alliages de nickel-chrome, notamment l'Inconel 600, l'Inconel 601 et l'Incoloy 800/800H. C'est également le principal métal d'apport pour les joints dissemblables entre les alliages de nickel et les aciers au carbone ou inoxydables dans les applications pétrochimiques, de production d'électricité, nucléaires et aérospatiales. De plus, l'ERNiCr-3 est largement utilisé pour le recouvrement de soudures résistant à la corrosion sur des substrats en acier.
Q : Quelle est la différence entre ERNiCr-3 et ERNiCrFe-7 ?
R : ERNiCr-3 (Filler Metal 82) contient un maximum de 5 % de fer et est optimisé pour les alliages de type Inconel 600. ERNiCrFe-7 (Filler Metal 52) contient jusqu'à 10 % de fer et 28 à 31,5 % de chrome, conçu spécifiquement pour les applications en alliage 690 (N06690) où une plus grande quantité de chrome est nécessaire pour une résistance supplémentaire au SCC. Pour les joints Inconel 600, ERNiCr-3 reste le choix standard.
Q : ERNiCr-3 nécessite-t-il un traitement thermique de préchauffage ou de post-soudage ?
R : Le préchauffage n’est généralement pas requis pour les métaux de base en alliage de nickel. La plupart des codes ASME et AWS n'exigent pas le PWHT pour les soudures ERNiCr-3. Cependant, lors de l'assemblage de métaux différents (par exemple, de l'acier Inconel 600 à 2,25Cr-1Mo), une détente de 620 à 720 degrés peut être spécifiée par le code de fabrication. Vérifiez toujours auprès de la norme en vigueur pour votre application.
Q : Quel gaz de protection est recommandé pour l’ERNiCr-3 ?
R : Pour GTAW (TIG) : 100 % d'argon pour le blindage et la purge arrière. Pour GMAW (MIG) : argon avec 1 à 2 % de CO₂ ou mélanges argon/hélium (75Ar/25He) pour un meilleur mouillage sur les sections plus épaisses. Évitez les niveaux de CO₂ supérieurs à 5 % car ils peuvent introduire de la porosité et réduire la résistance à la corrosion du dépôt.
Q : Quelle est la température de fonctionnement maximale pour les soudures ERNiCr-3 ?
R : Les dépôts de soudure ERNiCr-3 conservent une résistance utile et une résistance à l'oxydation à des températures de service soutenues jusqu'à 1 150 degrés (2 100 degrés F). Cela le rend adapté aux composants de four, aux tubes radiants et à d'autres équipements dans la plage de températures supérieure du service en alliage nickel-chrome.
Q : Comment ERNiCr-3 se compare-t-il à ENiCrFe-3 (électrode recouverte) ?
R : ERNiCr-3 est la version à fil nu (pour TIG/MIG), tandis que ENiCrFe-3 est l'électrode à revêtement de flux correspondante (SMAW). Ils produisent des dépôts de compositions chimiques similaires. L'ERNiCr-3 offre des soudures plus propres avec moins de scories, meilleures pour les passes de racine critiques, tandis que l'ENiCrFe-3 est préféré pour le soudage sur site où la protection contre les gaz n'est pas pratique.
Q : ERNiCr-3 peut-il satisfaire aux exigences NACE MR0175 / ISO 15156 ?
R : Oui. Les dépôts de soudure ERNiCr-3 sont répertoriés comme matériaux acceptables selon la norme NACE MR0175 / ISO 15156 pour les applications en service acide, à condition que les limites de dureté (généralement inférieures ou égales à 35 HRC pour les alliages de nickel) soient respectées. Cela rend l'ERNiCr-3 adapté aux équipements de soudage dans les environnements pétroliers et gaziers contenant du H₂S.
étiquette à chaud: Fil de soudage en alliage de nickel ernicr-3, Chine, fabricants, fournisseurs, usine, entreprise, vente en gros, remise, achat, prix bas, haute qualité, produits
Une paire de
Fil de soudage ERNiCrMo-4Vous pourriez aussi aimer



Envoyez demande