

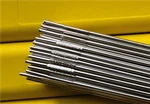


Fournisseur d'électrodes de rechargement dur E10-UM-60-Z
DIN 8555 60 Fabricant et usine d'électrodes en bâton HRC
Un fournisseur et fabricant de confiance d'électrodes de rechargement dur E10-UM-60-Z. Ces électrodes en carbure de chrome répondent aux normes DIN 8555, offrant une dureté de dépôt de soudure de 57 à 62 HRC et une résistance à la chaleur supérieure à 600 degrés. Produits dans une usine certifiée ISO 9001, nous proposons des services OEM et de marque privée ; chaque expédition comprend un certificat d'essai de matériaux EN 10204 3.1. La quantité minimum de commande est de 1 tonne, avec une expédition dans le monde entier disponible. Recevez un devis direct de l'usine dans les 24 heures.
Description des produits
E10-UM-60-Z est une électrode de surface à haute teneur en carbone et en chrome (Fe-Cr-C) conforme à la classification standard DIN 8555. Son métal déposé présente une structure en réseau dense composée de carbures primaires Cr₇C₃, renforcés par des carbures secondaires V/Nb/Mo, possédant ainsi à la fois une excellente résistance à l'usure à température ambiante et une rétention de dureté à haute température. Il s'agit précisément de la caractéristique de résistance à l'usure requise pour les équipements tels que les chargeurs de mines de charbon, les grilles de refroidissement du clinker de ciment, les composants des usines de frittage et les marteaux de concasseur minier.


La désignation DIN 8555 elle-même contient des informations clés : le degré de dureté « 60 » correspond à une dureté du métal soudé de 57 à 62 HRC ; le suffixe "Z" indique clairement que le matériau a une résistance à la chaleur et peut maintenir des performances stables à des températures de fonctionnement supérieures à 600 degrés, ce qui le rend supérieur aux matériaux de recouvrement de soudure courants de qualité "-G" et "-GR" (ces derniers sont principalement optimisés pour les conditions de résistance à l'usure à température ambiante-).
L'E10-UM-60-Z d'Ocean Welding appartient à la série de produits « électrodes de soudage de surface » de la société et est vendu comme un produit directement fourni par l'usine. Ce produit suit strictement le système de gestion de la qualité ISO 9001 et le processus de contrôle qualité à triple inspection applicable à tous nos consommables de soudage.
Spécifications techniques
Normes et classification
| Standard | Désignation |
|---|---|
| DIN 8555 (Allemagne) | E10-UM-60-Z |
| EN 14700 (Europe, unifiée) | E Fe16 (correspondance la plus proche) |
| AWS A5.13 (classe équivalente) | EFECr-A |
| GB/YB (Chine) | Électrode de surfaçage, classe de dureté 60+ (selon Ocean Welding QA) |
Code DIN 8555 : caractère par caractère
| Code | Signification |
|---|---|
| E | Électrode en baguette de soudage à l'arc manuel (SMAW) |
| 10 | Groupe d'alliages 10 - à haute teneur en carbone-, base à haute teneur en -chrome Fe, formateurs de carbure en option V / Nb / W / Mo |
| MU | Électrode enrobée (umhüllt) |
| 60 | Classe de dureté 60=telle que-déposée 57–62 HRC |
| Z | Dépôt résistant à la chaleur-, stable au-dessus de 600 degrés |
Composition chimique (typique, telle que-déposée)
| Élément | C | Cr | Si | Mn | Mo | V + Nb | W | Fe |
|---|---|---|---|---|---|---|---|---|
| % en poids | 3.0 – 5.0 | 25 – 35 | 0.5 – 1.5 | 0.5 – 2.0 | 0.5 – 3.0 | 0.5 – 3.0 | Inférieur ou égal à 1,5 | Bal. |
Propriétés mécaniques et physiques
| Propriété | Valeur |
|---|---|
| Comme-dureté déposée | 57 – 62 HRC (classe de dureté 60 selon DIN 8555) |
| Dureté conservée après un revenu de 500 degrés | Supérieur ou égal à 55 HRC (typique) |
| Température maximale de service | 650 degrés en continu / 800 degrés en crête courte |
| Couches recommandées | 2 à 3 couches, total 6 à 12 mm maximum |
| Usinabilité | Meule uniquement (meules en céramique ou diamant) |
| Fissures de soulagement de contrainte- | De fines fissures de contrôle perpendiculaires sont normales pour les revêtements en carbure de chrome - ; ils libèrent les contraintes résiduelles et ne provoquent pas d'effritement |
Procédure de soudage recommandée
| Étape | Recommandation |
|---|---|
| Préparation du substrat | Broyer ou éteindre au moins 1,5 mm de couche fatiguée ; sablage à Ra inférieur ou égal à 6,3 μm ; enlever toutes les fissures, l'huile et l'humidité |
| Séchage des électrodes | Refaire-cuire à 300 - 350 degrés pendant 1 heure avant utilisation ; conserver dans un four de maintien à 100 – 150 degrés pendant le soudage |
| Préchauffer | 150 - 250 degrés pour une base en acier faiblement-allié ; 300 - 350 degrés × 10 h pour les pièces de grande taille/à forte contrainte- |
| Température entre passes | Inférieur ou égal à 300 degrés, surveillé par un bâton de température ou un thermomètre à contact |
| Couche tampon (facultatif) | 1 à 2 couches d'une charge martensitique Fe-Cr résistante sur des pièces à section élevée-à contrainte ou à section épaisse- |
| Couche de travail | 2 à 3 couches de 3 à 4 mm chacune ; 30 à 50 % de chevauchement des cordons ; arc court, cordon de serrage ou léger tissage (inférieur ou égal à 2 × diamètre de l'électrode) |
| Après-soudure | Couvrir d'une couverture en céramique pour un refroidissement lent; déshydrogénation facultative de 250 à 300 degrés × 2 h pour les pièces critiques |
| Contrôle des fissures | De fines fissures de contrôle transversales sont le mécanisme de soulagement des contraintes attendu-des revêtements en carbure de chrome-- évitez les dépôts concentrés et utilisez le soudage segmenté/sauté. |
étiquette à chaud: Fournisseur d'électrodes de rechargement dur e10-um-60-z, Chine, fabricants, fournisseurs, usine, entreprise, vente en gros, remise, achat, prix bas, haute qualité, produits
Une paire de
GratuitVous pourriez aussi aimer


Envoyez demande